Ensaio de Tração de Selagem em Envelopes de Grau Cirúrgico: O Guia Técnico Completo
Um envelope de esterilização pode passar despercebido durante toda a cadeia de distribuição hospitalar e, ainda assim, ser o elo mais crítico entre um dispositivo médico e a segurança do paciente. A selagem desse envelope é a única barreira física entre o conteúdo estéril e o ambiente externo, e sua resistência precisa ser comprovada por dados objetivos, não por percepção tátil ou experiência empírica de quem manuseia o produto.
O ensaio de tração de selagem é o método técnico que fornece essa comprovação. Este conteúdo explica, em profundidade, o que esse ensaio mede, como ele é conduzido conforme a norma ASTM F88/F88M, por que a selagem de um envelope cirúrgico exige critérios diferentes de uma embalagem convencional, e como interpretar corretamente cada resultado dentro de um processo de validação segundo a família de normas ISO 11607.
Por que a selagem de um envelope cirúrgico é diferente de qualquer outra embalagem
A maioria das embalagens seladas existe para conter um produto e evitar vazamento. O envelope cirúrgico tem uma função adicional e muito mais exigente: impedir a entrada de microrganismos ao longo de toda a cadeia de esterilização, transporte, armazenamento e manuseio, até o exato momento em que o profissional de saúde abre o pacote dentro de um campo estéril.
Essa diferença de propósito muda completamente os critérios de avaliação. Não basta que a selagem resista a uma força mínima especificada. Ela também precisa ser previsível, uniforme ao longo de toda a sua extensão e capaz de se abrir sem gerar partículas, sem rasgar o papel e sem comprometer a barreira estéril durante o próprio ato de abertura. Um envelope alimentício pode ter uma selagem simplesmente forte. Um envelope cirúrgico precisa de uma selagem tecnicamente calibrada.
O que o ensaio de tração de selagem mede
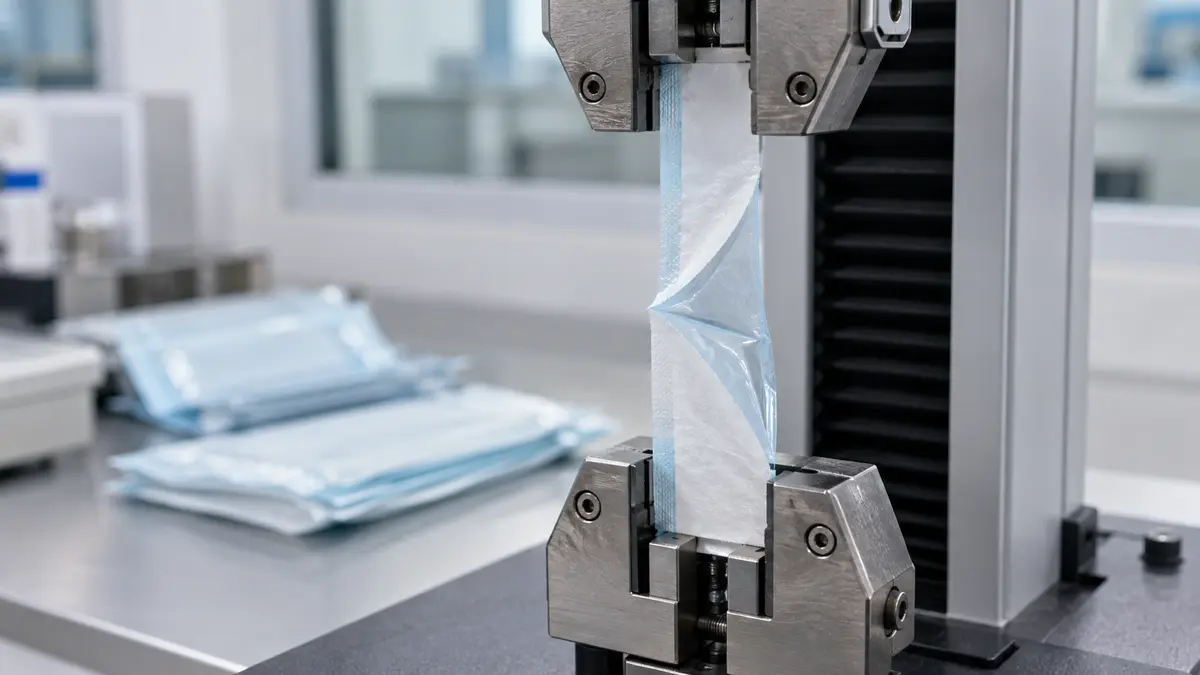
O ensaio determina a força necessária para separar duas superfícies unidas por selagem térmica, expressa como força por unidade de largura da amostra testada. O procedimento consiste em cortar uma tira de material perpendicularmente à região selada, fixar as extremidades dessa tira nas garras de uma máquina de ensaio de tração e aplicar tração a uma velocidade controlada até que a junção se separe completamente.
Durante esse processo, o equipamento registra a força ao longo de todo o percurso de separação, e não apenas o valor máximo atingido. Essa curva completa costuma revelar mais sobre a qualidade da selagem do que qualquer número isolado, já que uma selagem estável produz uma curva regular, enquanto uma selagem irregular gera picos e vales que indicam pontos frágeis ao longo da junção.
A referência normativa mais utilizada para essa avaliação é a ASTM F88/F88M, que determina tanto a força de separação quanto o comportamento de ruptura observado durante o ensaio, dois dados que juntos formam a base para qualquer decisão técnica sobre a qualidade da selagem.
Os três critérios que definem uma selagem cirúrgica aprovada
A interpretação de um resultado de ensaio em envelope cirúrgico normalmente considera três aspectos em conjunto, e não apenas o valor médio de força obtido.
O primeiro é o valor de força de selagem, que precisa estar dentro de uma faixa especificada, nunca abaixo de um mínimo de segurança e nunca acima de um máximo que comprometa a abertura. O segundo é a uniformidade dessa força ao longo de toda a extensão da selagem, já que um envelope pode apresentar média adequada e ainda assim conter um trecho localizado de fragilidade. O terceiro é o modo de falha observado durante a separação, porque a forma como a selagem se rompe revela informações que o valor numérico sozinho não é capaz de capturar.
Um envelope pode falhar na avaliação mesmo com força média satisfatória, caso o modo de ruptura indique fragilidade do papel, delaminação do revestimento ou canais preferenciais na interface selada.
Os quatro modos de falha e o que cada um revela
A indústria de embalagem costuma descrever o comportamento de ruptura de uma selagem com alguns termos consolidados, ainda que a nomenclatura exata possa variar conforme o laboratório e o protocolo adotado.
No modo peel, também chamado de descolamento adesivo, as camadas se separam de forma limpa pela interface selada, sem dano estrutural ao papel ou ao filme. Esse costuma ser o modo desejado em embalagens que exigem abertura asséptica controlada, porque a força necessária para abrir é previsível e a separação ocorre exatamente onde deveria.
No modo fiber tear, fibras do papel permanecem aderidas ao filme depois da separação. Esse comportamento pode indicar uma selagem com resistência elevada em relação à do próprio papel, o que nem sempre é positivo, já que a abertura pode se tornar mais difícil de controlar e gerar partículas dentro do campo estéril.
Na delaminação, camadas internas do material se separam entre si, e não pela interface de selagem. Esse comportamento costuma apontar para um problema de estrutura do laminado ou de adesão entre camadas, não necessariamente um defeito no processo de selagem em si.
Já na ruptura do filme, o material rompe antes mesmo da separação da selagem. Esse resultado geralmente invalida a leitura direta da força de selagem, porque o ensaio acaba medindo a resistência do filme em vez da resistência da junção.
Cada um desses comportamentos exige uma resposta diferente da equipe técnica: o peel costuma ser aceito sem ressalvas, o fiber tear e a delaminação normalmente disparam uma investigação sobre o material ou o processo, e a ruptura do filme invalida o ensaio e exige nova coleta de amostra.
Por que uma selagem excessivamente resistente também é um problema
Existe uma expectativa intuitiva de que quanto maior a força de selagem, melhor a embalagem. Essa lógica não se aplica integralmente aos envelopes de grau cirúrgico. Uma selagem com resistência acima da faixa adequada pode:
- exigir esforço elevado do usuário durante a abertura;
- provocar arrancamento de fibras do papel com geração de partículas no campo estéril;
- causar abertura abrupta e descontrolada, aumentando o risco de contato indevido do dispositivo com superfícies não estéreis;
- dificultar a técnica correta de apresentação asséptica do produto em sala cirúrgica.
Já uma selagem abaixo da faixa adequada compromete diretamente a barreira estéril, podendo se abrir durante transporte, empilhamento ou manuseio antes mesmo de chegar ao usuário final. Por essa razão, a especificação técnica de força de selagem para esse tipo de embalagem costuma ser definida como uma faixa entre um valor mínimo e um valor máximo, nunca como um piso isolado. O objetivo final é garantir integridade sem comprometer a abertura asséptica no momento do uso.
Exemplo prático de leitura de um laudo de ensaio
Considere uma situação hipotética envolvendo um fabricante de instrumentais cirúrgicos que recebe reclamações recorrentes de hospitais relatando dificuldade excessiva na abertura de determinado lote de envelopes. O laudo de ensaio de tração de selagem desse lote mostra força média dentro da faixa especificada, o que a princípio pareceria satisfatório.
A leitura mais completa do laudo, no entanto, revela que o modo de falha predominante nas amostras é o fiber tear, com arrancamento significativo de fibras do papel durante a separação. Esse dado explica exatamente a reclamação recebida: a selagem está resistente o suficiente para não abrir sozinha durante o transporte, mas resistente demais para uma abertura controlada e limpa dentro do centro cirúrgico. Sem observar o modo de falha, e olhando apenas para o valor médio de força, essa causa provavelmente passaria despercebida.
A relação entre o ensaio de tração e a família de normas ISO 11607
A família de normas ISO 11607 trata especificamente de embalagens para dispositivos médicos esterilizados terminalmente, estabelecendo os requisitos gerais de materiais, sistemas de embalagem e validação de processos de selagem. Entre esses requisitos está a necessidade de caracterizar a resistência da selagem como parte da validação do sistema de barreira estéril.
O ensaio conforme ASTM F88/F88M costuma ser um dos métodos utilizados para atender a essa exigência normativa, fornecendo os dados quantitativos de força de selagem que sustentam estudos de validação de processo e avaliações de embalagem sob diferentes condições de uso. A validação completa de um sistema de barreira estéril normalmente combina esse ensaio de tração com avaliações complementares de integridade, como detecção de vazamento e inspeção visual de canais, já que uma força de selagem adequada não comprova, isoladamente, a ausência de microcanais ou falhas pontuais de fechamento.
Como coletar amostras de forma representativa
A confiabilidade do resultado depende diretamente da representatividade da amostragem utilizada. Amostras precisam ser coletadas ao longo de toda a extensão da selagem, e não apenas em um único ponto, com a posição de cada amostra identificada em relação à barra seladora, especialmente em processos contínuos de produção. O sentido de corte deve permanecer padronizado em relação à direção da selagem, e cada amostra deve ter seu lote, data de fabricação e condições de armazenamento devidamente registrados antes do ensaio.
O condicionamento prévio das amostras, respeitando temperatura e umidade relativa especificadas, e o cuidado para evitar dobras, amassados ou contato excessivo com as mãos na região da selagem, também influenciam diretamente a validade do resultado obtido. Amostras retiradas apenas do início ou apenas do fim de um lote de produção podem não representar a variabilidade real do processo, especialmente quando existe suspeita de desgaste das mordentes da seladora ou de instabilidade térmica ao longo da operação.
O ensaio de tração substitui o teste de integridade?
O ensaio de tração de selagem mede exclusivamente a força mecânica da união. Ele não detecta, isoladamente, microcanais, furos ou falhas localizadas de fechamento que não interferem na força medida na região específica ensaiada. Um envelope pode apresentar força de selagem adequada na amostra tracionada e, ainda assim, conter um canal em outro ponto da mesma selagem.
Por esse motivo, a caracterização completa da barreira estéril de um envelope cirúrgico costuma combinar o ensaio de tração de selagem, voltado para força e modo de falha, o ensaio de detecção de vazamento, voltado para identificação de canais e falhas pontuais, e a inspeção visual, voltada para aspecto, enrugamento e presença de contaminação na região selada. Cada uma dessas avaliações responde a uma pergunta diferente sobre a qualidade da embalagem, e nenhuma delas substitui integralmente as demais.
Quando uma empresa deve solicitar esse ensaio
Esse tipo de avaliação é especialmente relevante em momentos específicos do ciclo produtivo de uma embalagem cirúrgica. Empresas que desenvolvem um novo envelope de esterilização ou alteram sua estrutura, que trocam o fornecedor de papel grau médico, Tyvek ou filme selante, que alteram parâmetros do processo de selagem utilizado, ou que realizam a validação inicial de um processo de selagem, encontram nesse ensaio a base técnica necessária para sustentar suas decisões.
O mesmo vale para empresas que identificam reclamações relacionadas à dificuldade de abertura ou à selagem fraca, que observam variações de desempenho entre lotes ou entre diferentes posições da seladora, que transferem a produção para outro equipamento ou outra planta fabril, ou que precisam comparar materiais e estruturas alternativas de embalagem antes de uma decisão de mudança.
Informações que aceleram a definição do protocolo de ensaio
Para que o laboratório defina o protocolo mais adequado ao caso, é recomendável informar:
- a estrutura completa do envelope, incluindo papel, Tyvek, filme e revestimentos utilizados;
- a gramatura do papel e a espessura do filme;
- o dispositivo médico acondicionado e sua classe de risco quando aplicável;
- o tipo de seladora utilizada no processo produtivo;
- a especificação de força de selagem já existente, se houver;
- o objetivo do ensaio, seja desenvolvimento, validação de processo, controle de lote ou investigação de falha.
Quando existe suspeita de falha de processo, o envio conjunto de amostras aprovadas e amostras com problema relatado amplia significativamente a capacidade de comparação e de identificação da causa raiz.
Avalie a selagem do seu envelope antes de chegar ao campo cirúrgico
A resistência de um envelope de grau cirúrgico nunca deveria ser avaliada pela sensação ao toque ou por um valor genérico copiado de outra estrutura de embalagem. Ela precisa de dados objetivos, obtidos por um ensaio conduzido conforme norma técnica reconhecida, interpretados à luz do modo de falha observado e não apenas do valor numérico de força.
A equipe da ADMESER conduz o ensaio de tração de selagem conforme ASTM F88/F88M e orienta sobre a interpretação técnica do modo de falha, apoiando estudos de validação de processo alinhados aos requisitos da família ISO 11607.
Fale com a ADMESER, envie as informações do seu envelope e solicite uma avaliação técnica da resistência de selagem para apoiar seu processo de validação.